Reciclaje Físico vs. Reciclaje Químico:
¿Es realmente más difícil el reciclaje químico?
JIANGSU LIANHENG MACHINERY CO., Ltd.
Especialistas en Líneas de Producción de Fibra Química
y Equipos de Reciclaje PET

Figura 1: Proceso integral de reciclaje de PET
Introducción: ¿Es el reciclaje químico más difícil que el reciclaje físico?
En la industria del reciclaje de PET, existen dos rutas principales: el reciclaje físico (mecánico) y el reciclaje químico (despolimerización). Aunque ambas buscan transformar los residuos de PET en materiales útiles, difieren significativamente en complejidad, costos y viabilidad técnica.
Este artículo técnico analiza en profundidad las razones por las cuales el reciclaje químico es considerado más difícil que el reciclaje físico, examinando los mecanismos de procesamiento, las limitaciones inherentes y los desafíos fundamentales de cada enfoque.
El reciclaje físico de PET es un proceso mecánico probado durante décadas, mientras que el reciclaje químico enfrenta desafíos termodinámicos y económicos que aún limitan su adopción a escala industrial.
Capítulo 1: Reciclaje Físico: Procesamiento Mecánico y Policondensación en Estado Sólido
Proceso Estándar de Tres Pasos
El reciclaje físico del PET sigue un proceso estandarizado en tres etapas principales:
- Lavado y separación: Las botellas de PET post-consumo se clasifican por color, se eliminan las etiquetas y tapas de PP/PE, y se lavan con soluciones alcalinas para eliminar contaminantes orgánicos.
- Trituración y peletización: El material limpio se tritura en escamas (flakes), se funde en extrusoras y se granula para obtener gránulos de PET reciclado (rPET).
- Policondensación en estado sólido (SSP): Los gránulos se someten a un proceso SSP en reactores a alta temperatura (190-220°C) y bajo vacío para restaurar el peso molecular y eliminar el acetaldehído.
Policondensación en Estado Sólido (SSP)
El proceso SSP (Solid State Polycondensation) es una etapa crítica que permite recuperar las propiedades intrínsecas del PET. Durante este proceso:
- Se incrementa la viscosidad intrínseca (IV) de 0,60 a 0,80 dL/g o más
- Se elimina el acetaldehído residual mediante flujo de nitrógeno o vacío
- Se restaura la cristalinidad del material para aplicaciones de grado alimentario
- El tiempo de residencia típico es de 12 a 48 horas dependiendo del IV objetivo

Figura 2: Línea de producción para reciclaje mecánico de PET
Limitaciones del Reciclaje Físico
Limitaciones clave: A pesar de su madurez tecnológica, el reciclaje físico presenta restricciones significativas: degradación progresiva de la calidad del polímero tras múltiples ciclos, incapacidad para eliminar contaminantes químicos (aditivos, colorantes, barreras multicapa), y limitaciones regulatorias para aplicaciones de contacto alimentario en ciertas jurisdicciones.
Capítulo 2: Reciclaje Químico: Cuatro Rutas de Despolimerización
El reciclaje químico descompone el PET en sus monómeros originales o intermediarios mediante reacciones químicas. Existen cuatro rutas principales de despolimerización:
Comparación de las Cuatro Rutas Químicas
| Ruta Química | Reactivo | Producto | Condiciones |
| Hidrólisis | Agua (vapor) | TPA + EG | 200-300°C, 10-40 bar |
| Glicólisis | Etilenglicol (EG) | BHET | 180-280°C, presión atmosférica |
| Metánolisis | Metanol | DMT + EG | 150-250°C, 2-40 bar |
| Saponificación | NaOH/KOH | Sales de TPA + EG | 60-150°C, presión atmosférica |
Tabla 1: Comparación de las cuatro rutas principales de reciclaje químico del PET
Desafíos Clave de Cada Ruta
Hidrólisis
La hidrólisis requiere condiciones extremas de temperatura y presión, lo que eleva significativamente los costos energéticos. La separación y purificación del ácido tereftálico (TPA) es particularmente costosa, ya que el TPA debe alcanzar pureza >99,9% para ser repolimerizable.
Glicólisis
La glicólisis es la ruta más estudiada industrialmente, pero el producto principal (BHET) requiere múltiples etapas de purificación por destilación y cristalización. Los catalizadores metálicos deben eliminarse completamente para evitar la decoloración del polímero final.
Metánolisis
La metánolisis produce dimetil tereftalato (DMT) de alta pureza, pero el uso de metanol a alta presión plantea riesgos de seguridad significativos. El proceso ICI-DuPont, aunque exitoso, requiere inversiones de capital sustanciales.
Saponificación
La saponificación opera en condiciones más suaves pero genera grandes volúmenes de efluentes alcalinos que requieren tratamiento. La recuperación del TPA a partir de las sales implica etapas adicionales de acidificación.

Figura 3: Proceso de despolimerización química del PET
Capítulo 3: ¿Por qué el reciclaje químico es más difícil? Tres desafíos fundamentales
Más allá de las dificultades técnicas específicas de cada ruta, el reciclaje químico enfrenta tres desafíos fundamentales que explican su mayor complejidad frente al reciclaje físico:
| Desafío Fundamental | Descripción Técnica | Impacto Económico |
| Cuello de botella en transferencia de masa | Las reacciones de despolimerización son heterogéneas: el PET sólido debe reaccionar con líquidos o gases. La velocidad de reacción está limitada por la difusión del reactivo en la matriz polimérica. La cristalinidad del PET (>30%) reduce drásticamente la accesibilidad de los enlaces éster. | Requiere pretratamiento mecánico fino (molienda a <1 mm) para maximizar la superficie de contacto. Tiempos de reacción de 2-8 horas vs. minutos en procesos homogéneos. |
| Costo de purificación de monómeros | Los monómeros recuperados (TPA, DMT, BHET) contienen impurezas que deben reducirse a niveles <50 ppm para la repolimerización. Cada etapa de purificación (destilación, cristalización, lavado) añade costos y reduce el rendimiento global. | La purificación representa el 40-60% del costo total del proceso. El TPA reciclado cuesta 2-3 veces más que el TPA virgen de petróleo. |
| Evidencia histórica de fracasos | Múltiples plantas piloto han cerrado por inviabilidad económica: Eastman (metánolisis, 1990s), DuPont (hidrólisis), y varias plantas europeas de glicólisis. Solo unos pocos procesos han alcanzado viabilidad comercial a largo plazo. | La tasa de supervivencia de plantas de reciclaje químico es <20% a 10 años. Los inversores exigen subsidios o precios del petróleo >$80/barril para considerar la viabilidad. |
Tabla 2: Tres desafíos fundamentales del reciclaje químico del PET
Conclusión clave: La combinación de limitaciones termodinámicas (transferencia de masa), económicas (costo de purificación) e históricas (altas tasas de fracaso) convierte al reciclaje químico en un desafío significativamente mayor que el reciclaje físico.
Capítulo 4: «Más difícil» no significa «no debe hacerse» — Perspectiva futura
A pesar de los desafíos significativos, el reciclaje químico del PET continúa siendo un área de investigación activa y desarrollo tecnológico. Las tendencias actuales incluyen:
Conclusiones Clave
- Nuevos catalizadores: Catalizadores enzimáticos (PETasa, MHETasa) que operan a temperaturas moderadas (30-70°C) con selectividad excepcional, reduciendo la formación de subproductos.
- Procesos integrados: Combinación de pretratamiento mecánico con despolimerización química para maximizar la eficiencia y minimizar los costos de purificación.
- Economía circular: Marco regulatorio cada vez más favorable (EU Strategy for Plastics, taxes sobre plásticos no reciclados) que mejora la competitividad económica del reciclaje químico.
- Escalabilidad: Proyectos recientes de Carbios (Francia) y Gr3EN (Luxemburgo) demuestran que la viabilidad comercial es alcanzable con tecnologías innovadoras.
- Sinergia físico-química: El enfoque óptimo probablemente combinará lo mejor de ambos mundos: la eficiencia del reciclaje físico para corrientes limpias y la versatilidad del reciclaje químico para residuos complejos.
Capítulo 5: Preguntas Frecuentes (FAQ)
1. ¿Cuál es la diferencia principal entre reciclaje físico y químico del PET?
El reciclaje físico transforma mecánicamente el PET en gránulos sin alterar su estructura química, mientras que el reciclaje químico descompone el PET en sus monómeros originales (TPA, EG, DMT) mediante reacciones de despolimerización, permitiendo la producción de PET virgen-equivalente.
2. ¿Por qué el reciclaje químico tiene costos más elevados?
Los costos superiores se deben a tres factores: (1) las reacciones de despolimerización requieren condiciones extremas de temperatura y presión; (2) la purificación de monómeros representa el 40-60% del costo total del proceso; y (3) los tiempos de reacción son significativamente más largos debido a limitaciones de transferencia de masa en sistemas heterogéneos.
3. ¿Es posible combinar ambos méodos de reciclaje?
Sí, de hecho, los procesos híbridos son la tendencia más prometedora. El reciclaje físico puede procesar corrientes limpias y homogéneas, mientras que el reciclaje químico se reserva para residuos contaminados o complejos que no pueden procesarse mecánicamente. Esta combinación maximiza el rendimiento global y minimiza los costos.
4. ¿Qué papel juega JIANGSU LIANHENG en el reciclaje de PET?
JIANGSU LIANHENG MACHINERY CO., Ltd. es especialista en líneas de producción de fibra química y equipos de procesamiento PET. Ofrecemos soluciones integrales que incluyen sistemas de reciclaje físico (lavado, trituración, peletización, SSP) y asesoría técnica para la implementación de procesos de reciclaje químico a escala industrial.
Capítulo 6: Glosario de Términos
A continuación se presenta un glosario trilingüe de los términos técnicos utilizados en este documento:
| Español | English | 中文 |
| Reciclaje físico | Physical Recycling | 物理回收 |
| Reciclaje químico | Chemical Recycling | 化学回收 |
| Policondensación en estado sólido (SSP) | Solid State Polycondensation | 固相缩聚 |
| Despolimerización | Depolymerization | 解聚 |
| Hidrólisis | Hydrolysis | 水解 |
| Glicólisis | Glycolysis | 醇解 |
| Metánolisis | Methanolysis | 醇解(甲醇) |
| Saponificación | Saponification | 皂化 |
| Ácido tereftálico (TPA) | Terephthalic Acid (TPA) | 对苯二甲酸 |
| Etilenglicol (EG) | Ethylene Glycol (EG) | 乙二醇 |
| BHET | BHET | 双对苯二甲酸乙二醇酯 |
| Dimetil tereftalato (DMT) | Dimethyl Terephthalate | 对苯二甲酸二甲酯 |
| Viscosidad intrínseca (IV) | Intrinsic Viscosity | 特性黏度 |
| Acetaldehído | Acetaldehyde | 乙醛 |
| Gránulos de rPET | rPET Pellets | 再生PET颗粒 |
| PETasa/MHETasa | PETase/MHETase | PET酶/MHET酶 |
| Economía circular | Circular Economy | 循环经济 |
Tabla 3: Glosario trilingüe de términos técnicos
¿Necesita soluciones de reciclaje PET?
Contáctenos para una consulta personalizada sobre líneas de producción y equipos de reciclaje
JIANGSU LIANHENG MACHINERY CO., Ltd.
📧 jitesheng@hotmail.com
📱 WhatsApp/Wechat/Mobile: +8613915721168
🌐 fiber-machine.com
Líneas de Producción de Fibra Química | Equipos de Reciclaje PET | Soluciones Integrales


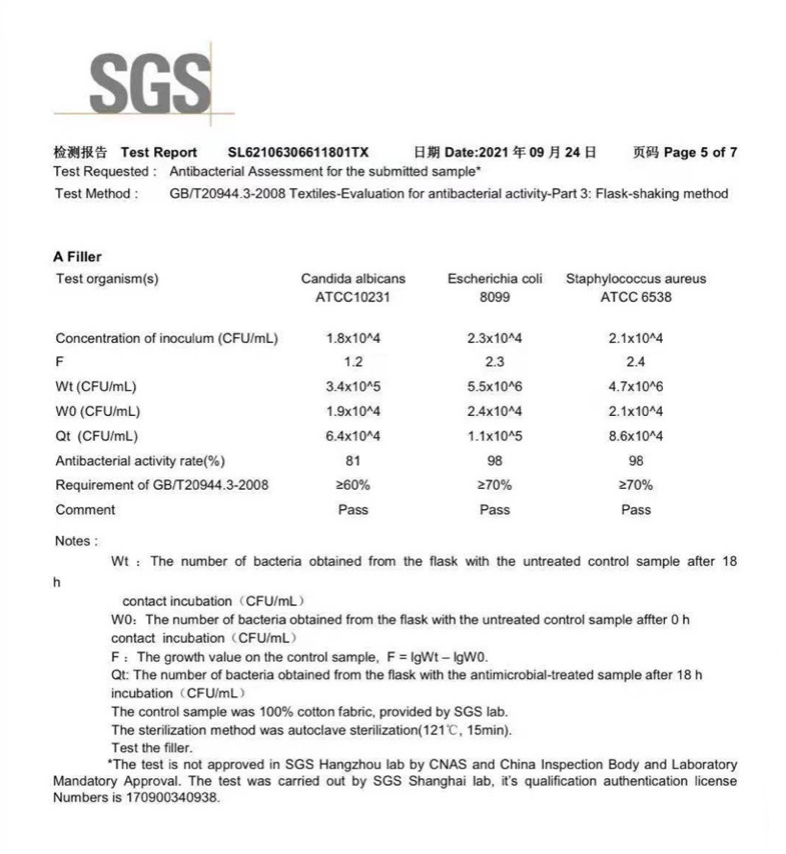
 In the field of technological R & D, we have joined hands with Melax to overcome many technical barriers in the production of ES and ET composite fibers. The two sides have deeply explored foreign cutting – edge process technologies, combined with local innovative needs, and achieved the intelligent upgrade of the whole link from quality inspection to process optimization. Our technical team covers many professional fields such as mechanical automation engineering and polymer material application. We have established a collaborative innovation mechanism of industry – university – research with Melax and many key domestic universities, and made breakthrough progress in key areas such as closed – loop blowing technology, significantly improving the product stability compared with the conventional industry technology. As of 2024, the cumulative investment in the R & D projects jointly promoted by the two sides is considerable, and a number of core patents have been formed, including many invention patents with important industry influence. These achievements have passed the international authoritative certifications such as SGS and ISO9001/14001, demonstrating our strength and responsibility in the field of technological innovation.